EN
 AR
 FR
 DE
 HI
 IT
 JA
 KO
 PT
 RU
 ES
 ID
 LV
 VI
 HU
 MS
 GA
 BE
 YI
 EU
Come viene prodotto il pannello di protezione dalle radiazioni al tungsteno?
La produzione di pannelli di protezione dalle radiazioni al tungsteno si basa principalmente sul processo di metallurgia delle polveri (il metodo più maturo e ampiamente utilizzato). I passaggi dettagliati sono i seguenti:
Processo tradizionale: metallurgia delle polveri
Questo processo è adatto per la produzione in serie di pannelli di protezione dalle radiazioni al tungsteno piatti, di grandi dimensioni o di forma standard, con vantaggi di qualità stabile e basso costo.
Preparazione e miscelazione delle polveri
Selezione delle materie prime: utilizzare polvere di tungsteno ad elevata purezza (purezza ≥ 99,9%) come materiale principale e aggiungere polveri di elementi leganti (nichel, ferro o rame) in una proporzione del 3%-15%. Nichel e ferro fungono da leganti per migliorare le proprietà meccaniche e la lavorabilità del pannello; per gli scenari di schermatura dalle radiazioni di neutroni, è possibile aggiungere polvere di boro per migliorare la capacità di assorbimento dei neutroni.
Miscelazione uniforme: mettere la polvere miscelata in un mixer ad alta efficienza e aggiungere una piccola quantità di legante organico (ad esempio paraffina) per migliorare le prestazioni di legame delle particelle di polvere. Miscelare per 2–4 ore sotto vuoto o sotto protezione di gas inerte per garantire una distribuzione uniforme di ciascun componente.
Stampaggio
Pressatura isostatica a freddo (CIP): è la fase di stampaggio dell'anima per pannelli di grandi dimensioni. Mettere la polvere miscelata in uno stampo flessibile (ad esempio, stampo in gomma) e posizionarla in una pressa isostatica fredda. Applicare alta pressione (100–300 MPa) in modo uniforme in tutte le direzioni per formare un pannello grezzo con le dimensioni e la densità iniziale richieste (densità relativa ≥60%).
Pressatura a stampo: per pannelli piccoli o sottili, utilizzare uno stampo in metallo rigido per lo stampaggio a compressione diretta, che è più efficiente ma adatto a forme semplici.
Sinterizzazione
Posizionare il pezzo grezzo pressato in un forno di sinterizzazione con atmosfera di idrogeno (l'idrogeno viene utilizzato per prevenire l'ossidazione della polvere di tungsteno). Aumentare la temperatura a 1400–1600°C a una velocità di riscaldamento controllata e mantenerla calda per 2–6 ore.
Durante la sinterizzazione, il legante volatilizza e le particelle di polvere subiscono diffusione e legame atomici, realizzando la densificazione. La densità relativa del grezzo finale può raggiungere il 95%–99%, soddisfacendo i requisiti di prestazione della schermatura dalle radiazioni.
Lavorazione di precisione
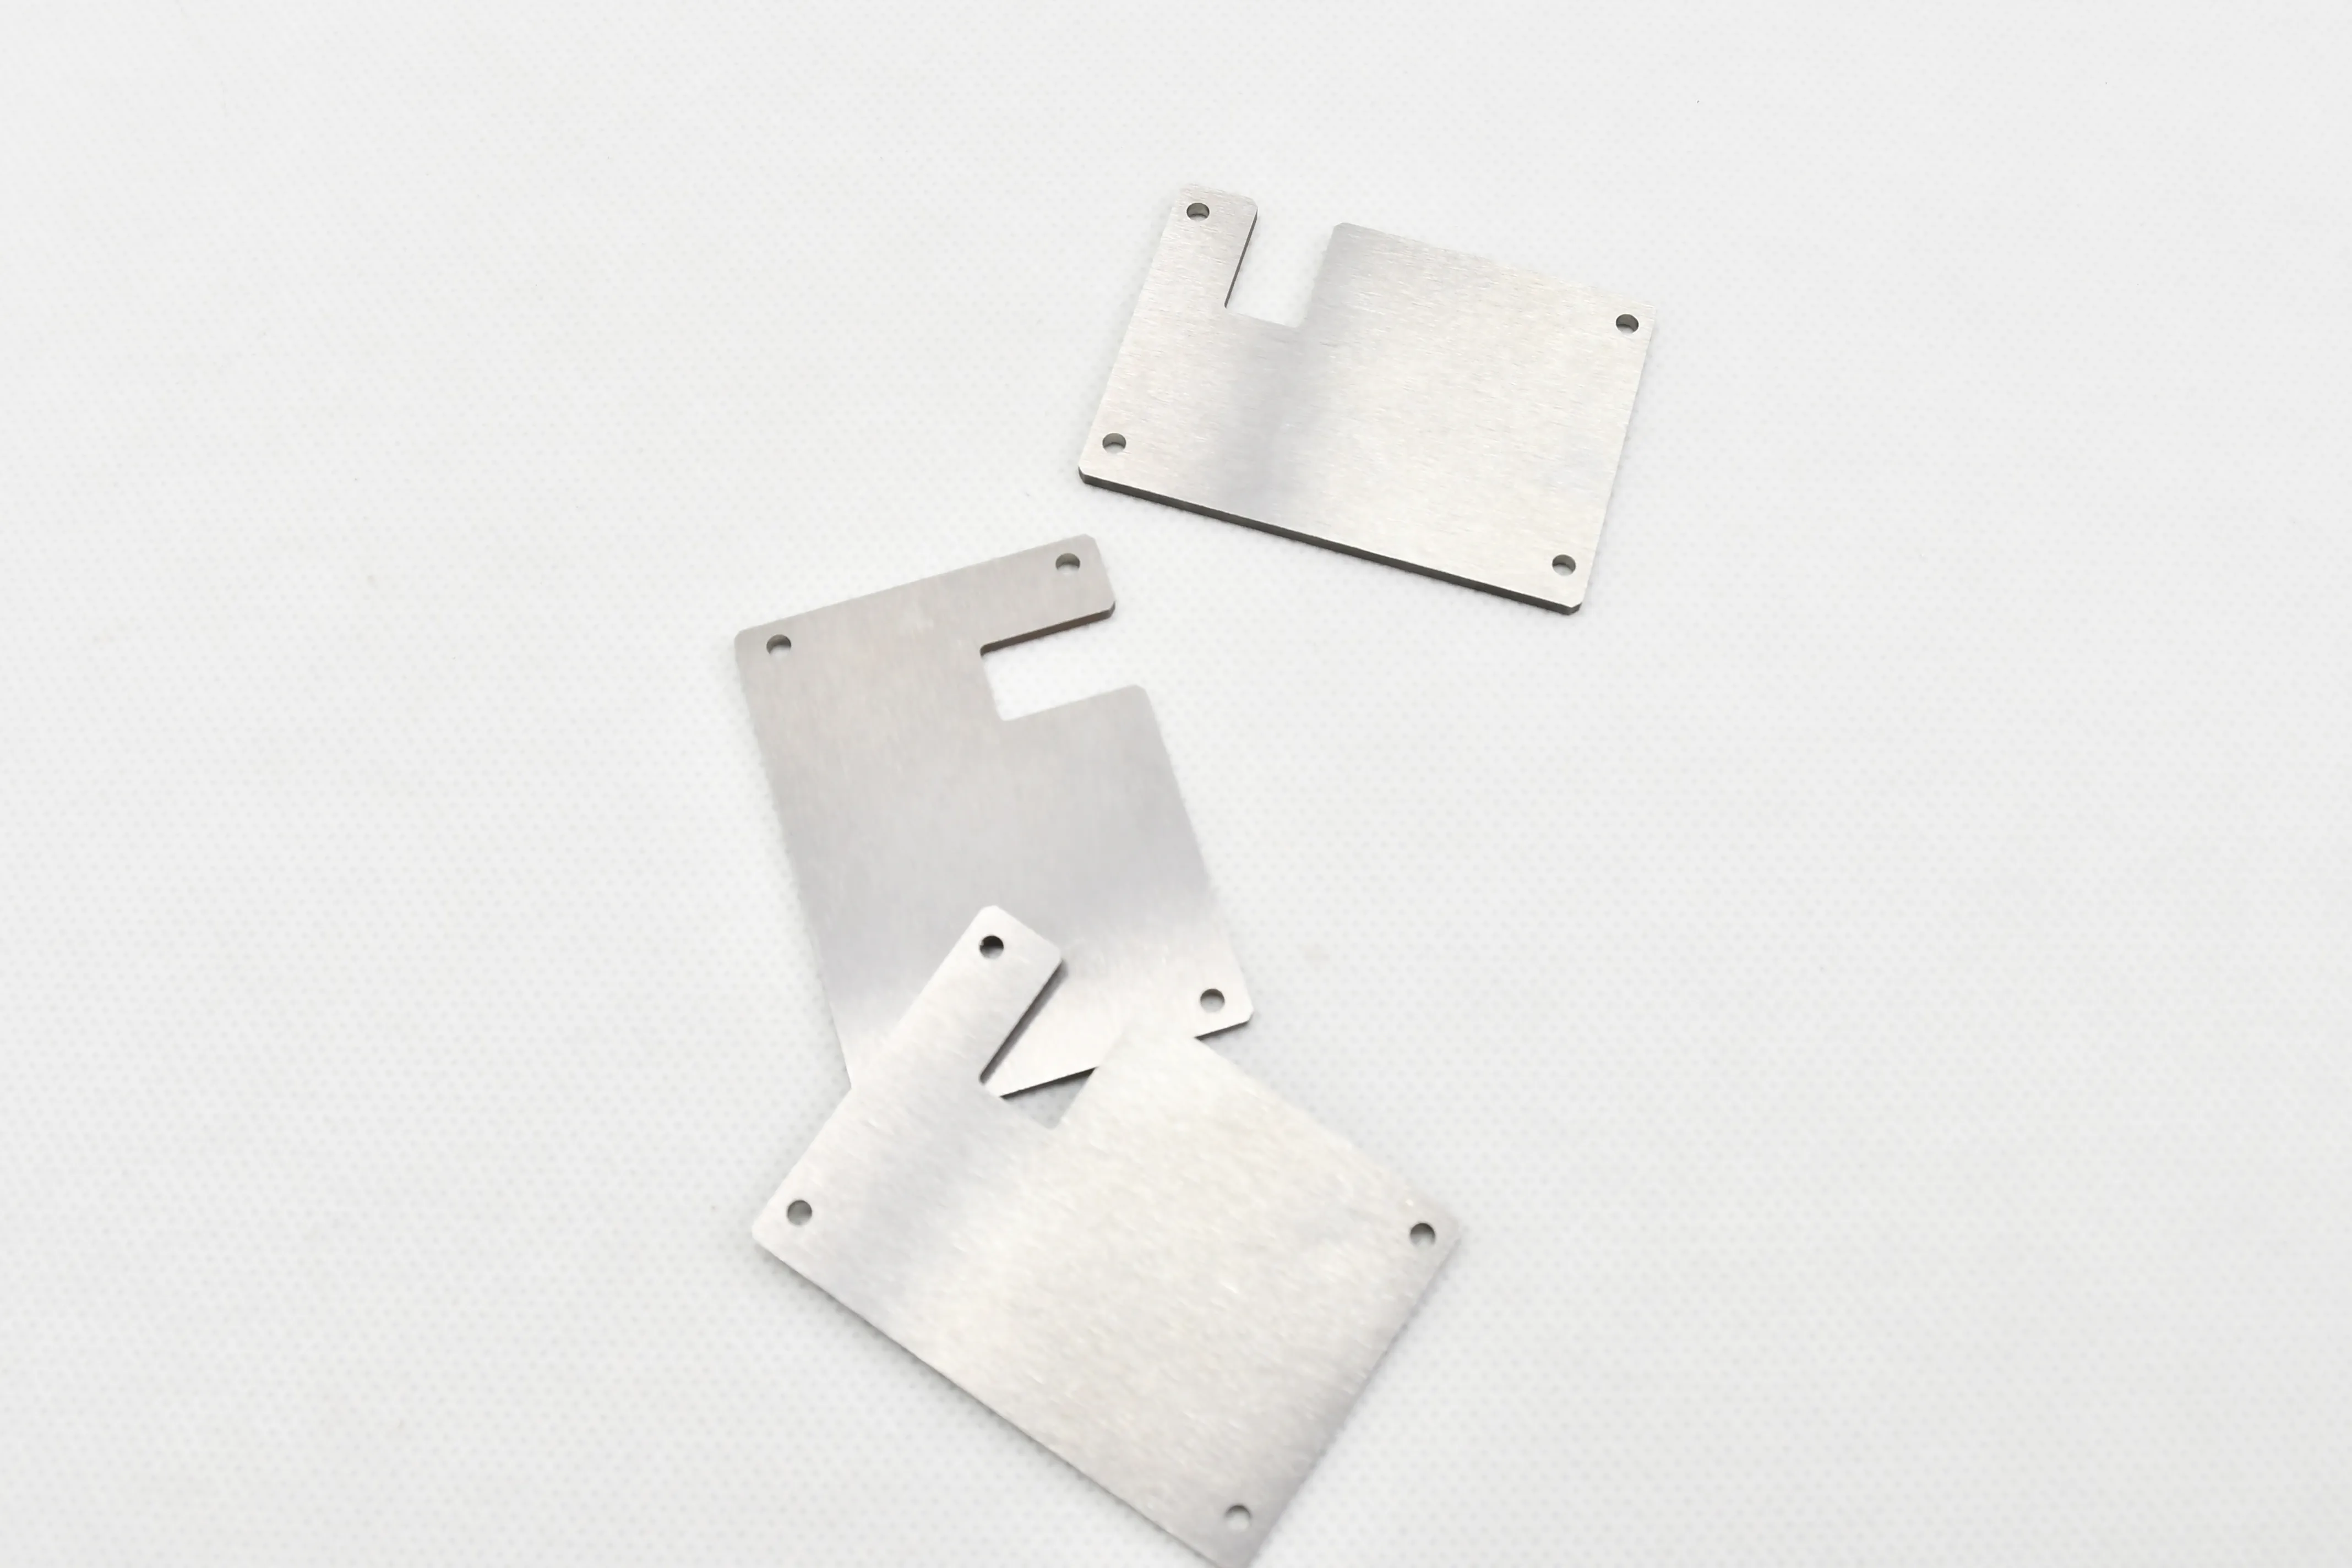
Utilizzare macchine da taglio CNC, smerigliatrici e trapani per lavorare il pezzo grezzo sinterizzato. La chiave è controllare la tolleranza dello spessore (±0,1 mm) e la planarità del pannello ed elaborare fori di installazione, scanalature o smussi dei bordi in base ai disegni del cliente.
Per i pannelli che devono essere assemblati in apparecchiature di schermatura, la lavorazione di precisione garantisce l'accuratezza della corrispondenza della struttura di connessione.
Trattamento superficiale
Trattamento anticorrosione: Effettuare un trattamento galvanico (nichelatura, zincatura) o passivazione sulla superficie del pannello per migliorare la resistenza alla corrosione e prevenire l'ossidazione in ambienti umidi.
Lucidatura della superficie: per i pannelli utilizzati in scenari di apparecchiature mediche o di precisione, lucidare la superficie per ridurre la ruvidità superficiale (Ra ≤0,8 μm) e migliorare la qualità dell'aspetto.
Ispezione di qualità
Indicatori di prestazione principali del test: densità (16,5–18,5 g/cm³), efficienza di schermatura dalle radiazioni (tasso di attenuazione dei raggi X/γ del test), tolleranza dimensionale e resistenza meccanica.
Effettuare il rilevamento delle perdite per le applicazioni dell'industria nucleare per garantire che non vi siano rischi di perdite di radiazioni.